
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-13 Origen:Sitio


Los altos costos de eliminación, los gastos de secado térmico y los problemas de cumplimiento normativo se relacionan directamente con el exceso de líquido retenido en los desechos sólidos. Las prensas tradicionales de cámara empotrada a menudo alcanzan un límite físico en la deshidratación mecánica. Dejan humedad intersticial atrapada que no puede eliminarse únicamente con la presión de la bomba de alimentación. Lograr la humedad más baja posible del revoque requiere una compresión mecánica secundaria.
Esta guía desglosa la mecánica, las compensaciones de materiales, las estrategias de configuración y los factores operativos de la implementación de un filtro prensa de membrana para aplicaciones avanzadas de deshidratación. Aprenderá cómo optimizar los tiempos de los ciclos, seleccionar los materiales de placa adecuados y validar el rendimiento mediante pruebas rigurosas.
Mecanismo: Los filtros prensa de membrana utilizan una fase secundaria de "compresión" que utiliza placas infladas para comprimir mecánicamente la torta, lo que reduce significativamente la humedad residual después del ciclo de alimentación inicial.
Selección de materiales: La elección entre una placa de filtro de membrana de PP y una placa de filtro de membrana de caucho determina la compatibilidad química, la presión máxima de compresión y la vida útil operativa.
Optimización de CapEx: la utilización de una configuración de "paquete mixto" (membrana alternada y placas empotradas estándar) puede equilibrar los costos del equipo con una deshidratación de alto rendimiento.
Relación costo-valor: si bien los gastos de capital son mayores, un filtro prensa de membrana de alta presión reduce drásticamente los costos de transporte y secado térmico, acelerando el retorno de la inversión en la deshidratación de lodos de gran volumen.
Validación: La reducción teórica de la humedad debe validarse mediante pruebas rigurosas de filtro prensa en lodos específicos del sitio antes de la adquisición.
Los sistemas de filtración estándar enfrentan límites físicos estrictos dictados por las curvas de la bomba y la dinámica de fluidos. A medida que una bomba de alimentación empuja el lodo hacia un filtro prensa, los sólidos se acumulan en la tela filtrante. Esta acumulación forma una barrera permeable conocida como torta de filtración. A medida que la torta se espesa, la presión diferencial aumenta rápidamente. La bomba debe trabajar más para empujar el líquido a través de la masa sólida en crecimiento. Finalmente, la bomba alcanza su presión máxima de cabeza muerta. El caudal de filtrado claro se reduce a un hilo. En este momento exacto, el centro de la cámara todavía contiene un núcleo húmedo y esponjoso de suspensión sin filtrar. Las prensas estándar se detienen aquí, dejando una cantidad significativa de humedad capilar atrapada dentro de la torta. La compresión mecánica secundaria resuelve esta limitación.
El ciclo comienza de manera idéntica a una prensa de cámara empotrada estándar. El cilindro hidráulico se extiende, sujetando firmemente el paquete de placas para soportar la presión de alimentación interna. La bomba de alimentación principal se activa, impulsando el lodo a través de la zapata de alimentación central o de la esquina hacia las cámaras vacías. Los sólidos se acumulan uniformemente en las telas filtrantes. El filtrado pasa a través de la tela tejida, viaja por los tubos de drenaje en la superficie de la placa y sale a través de los puertos de descarga de las esquinas. Los operadores monitorean el caudal del filtrado. Cuando el caudal cae por debajo de un punto de ajuste predeterminado (a menudo de 1 a 2 galones por minuto, según el tamaño de la prensa), se completa la fase de llenado inicial. La bomba de alimentación se apaga y las válvulas de aislamiento de alimentación se cierran.
Las instalaciones que recuperan sustancias químicas valiosas o eliminan impurezas solubles utilizan una fase de lavado de torta. Aquí destacan las placas de membrana. Debido a que la torta aún no ha sido exprimida, mantiene una densidad porosa uniforme. El licor de lavado se bombea a la prensa y fluye a través de la torta para desplazar el licor madre. Esto se conoce como lavado por desplazamiento. Es muy eficiente y evita la canalización, un problema común en las prensas estándar donde el fluido de lavado pasa por alto áreas densas de la torta. Los operadores logran objetivos de pureza más altos utilizando una cantidad significativamente menor de licor de lavado.
Esta fase define la ventaja tecnológica del sistema. Con las válvulas de alimentación cerradas y la cámara aislada, un medio presurizado ingresa a la cavidad detrás de la superficie de la membrana flexible. La membrana se expande físicamente hacia afuera, empujando directamente contra la torta formada. Esta expansión reduce el volumen interno de la cámara. Obliga mecánicamente a las partículas sólidas a acercarse, colapsando los huecos intersticiales. El líquido atrapado se exprime de la torta y sale a través de los puertos de filtrado estándar.
Los operadores deben seleccionar el fluido apropiado para inflar las membranas. Esta decisión afecta la seguridad del sitio, los requisitos de infraestructura y la presión máxima alcanzable.
Apretar medio | Perfil de seguridad | Presión máxima | Infraestructura requerida |
|---|---|---|---|
Agua Presurizada | Alto (fluido incompresible; la presión cae instantáneamente al fallar la placa) | Hasta 30+ barras | Depósito de agua, bomba centrífuga multietapa, colector de retorno |
Aire comprimido | Bajo (gas comprimible; almacena energía cinética masiva, riesgo de explosión) | Estrictamente limitado a < 7 bar | Compresor de aire de planta estándar, regulador de presión, válvulas de alivio de seguridad. |
El agua a presión es el estándar indiscutible para aplicaciones industriales de servicio pesado. Si una membrana se rompe durante la extrusión de agua, el agua simplemente se filtra hacia la línea de filtrado y la presión del sistema cae a cero inmediatamente. Si una membrana se rompe durante una compresión de aire, el gas en rápida expansión puede hacer estallar el paquete de placas, expulsando metralla y lodo por toda la instalación.
Una vez completada la fase de compresión, se alivia la presión detrás de las membranas. El agua vuelve a drenarse al tanque de retención. Sin embargo, la zapata de alimentación central todavía contiene lechada húmeda sin filtrar. Los operadores inician una secuencia de golpe central. El aire comprimido se inyecta directamente en la línea de alimentación. Este aire purga la lechada húmeda restante del núcleo y la empuja de regreso al tanque de alimentación. Una vez que el núcleo está libre, el cilindro hidráulico se retrae. La prensa se abre y las tortas secas, altamente comprimidas, caen en la tolva de descarga situada debajo.
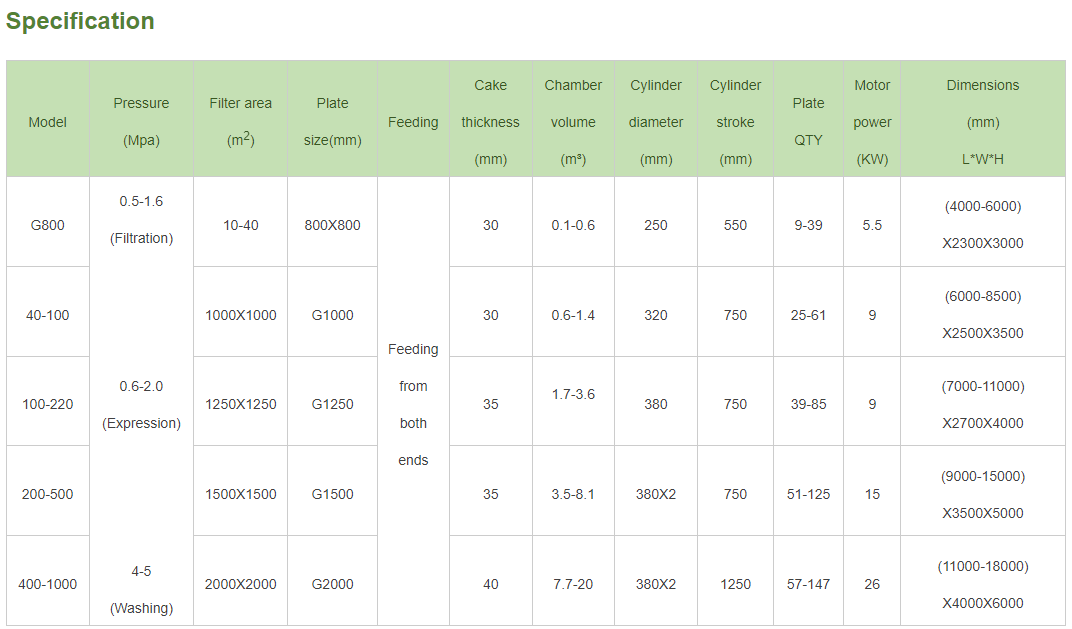
La eficacia de la fase de compresión depende enteramente de las propiedades físicas del material de la membrana y de la disposición estructural del paquete de placas. La selección del material incorrecto provoca fatiga prematura, degradación química y fallas catastróficas de la placa. Seleccionar la configuración incorrecta desperdicia gastos de capital sin generar ganancias de rendimiento proporcionales.
Una placa de filtro de membrana de PP ofrece una estructura rígida y muy duradera. Los fabricantes producen estas placas en dos estilos distintos: completamente soldadas y reemplazables. Las placas completamente soldadas fusionan la membrana directamente a la placa central. Si la membrana falla, se debe desechar toda la placa. Los diseños reemplazables utilizan una lámina de membrana separada que se bloquea en una ranura en la placa central, lo que permite a los equipos de mantenimiento intercambiar la superficie manteniendo el costoso núcleo.
Resistencia química: El polipropileno soporta un amplio rango de pH, desde lodos mineros altamente ácidos hasta lavados químicos cáusticos.
Tolerancia de temperatura: las placas de PP estándar funcionan de forma segura hasta 80 °C. Las formulaciones especializadas pueden elevar este límite un poco más.
Integridad estructural: La naturaleza rígida del PP le permite soportar altas presiones internas sin deformarse.
Limitaciones: El PP tiene menor elasticidad en comparación con los elastómeros. Es muy susceptible a agrietarse por fatiga por flexión si los operadores inflan la membrana más allá de los límites de deflexión especificados por el fabricante.
Una placa de filtro de membrana de caucho proporciona flexibilidad y elasticidad superiores. Estas placas utilizan casi exclusivamente una membrana de elastómero reemplazable (como EPDM o NBR) estirada sobre un núcleo de acero, aluminio o polímero de alta resistencia.
Alta elasticidad: las membranas de caucho pueden estirarse mucho más que el PP. Esto los hace ideales para procesos en los que el espesor de la torta varía enormemente de un lote a otro.
Resistencia a la abrasión: Los elastómeros absorben el impacto de lodos altamente abrasivos, extendiendo la vida útil de la superficie de la placa.
Compresión extrema: las placas de caucho se utilizan con frecuencia en aplicaciones que requieren una reducción masiva de volumen.
Limitaciones: El caucho se degrada rápidamente cuando se expone a ciertos solventes, hidrocarburos y aceites agresivos. Además, los núcleos de acero que se utilizan a menudo en estas placas las hacen excepcionalmente pesadas, lo que requiere marcos de prensa reforzados y desplazadores de placas de alta resistencia.
Las instalaciones deben decidir cómo disponer las placas dentro del marco de la prensa. Esta decisión impacta directamente el costo de capital inicial y el contenido de humedad final de la torta.
Paquete de membrana completo: cada placa de la prensa es una placa de membrana. Cuando se inicia la fase de compresión, se aplica presión desde ambos lados de cada cámara simultáneamente. Esta configuración ofrece la máxima reducción de volumen absoluta, los tiempos de ciclo más rápidos posibles y la torta más seca. También requiere la mayor inversión de capital inicial y los mayores costos de reposición a largo plazo.
Paquete mixto (alternativo): El paquete alterna una placa de membrana con una placa de cámara empotrada estándar. Cuando el fluido exprimido entra en la placa de la membrana, la membrana se expande hacia afuera, comprimiendo la torta en su propia cámara y empujando contra la torta en la cámara empotrada adyacente. Esta configuración reduce a la mitad el número de costosas placas de membrana. Reduce significativamente los costos iniciales del equipo y al mismo tiempo ofrece una excelente reducción de la humedad. Es la configuración más común para aplicaciones industriales estándar.
Las prensas de membrana estándar funcionan a presiones de compresión entre 7 y 10 bar. Para muchas aplicaciones municipales e industriales estándar, esto proporciona una reducción adecuada de la humedad. Sin embargo, ciertos materiales retienen agua con una inmensa fuerza capilar. Romper esa tensión superficial requiere una energía mecánica significativamente mayor.
Un filtro prensa de membrana de alta presión funciona a presiones de compresión que oscilan entre 15 y 30 bar y, a veces, más en aplicaciones mineras especializadas. Estas presiones extremas superan las fuertes fuerzas capilares que retienen el agua dentro de partículas finas. Las placas de polipropileno estándar se romperían instantáneamente bajo estas cargas. Las placas de alta presión utilizan geometrías internas especializadas, perfiles de red más gruesos y materiales reforzados para resistir la tensión masiva.
Los sistemas de alta presión no son necesarios para materiales que se deshidratan fácilmente, como arena gruesa o residuos orgánicos fibrosos. Son obligatorios para partículas ultrafinas desafiantes. Los relaves mineros a menudo contienen partículas de arcilla submicrónicas que retienen la humedad persistente. El procesamiento químico genera lodos complejos y altamente compresibles. avanzada de lodos La deshidratación en plantas metalúrgicas requiere alta presión para alcanzar los estrictos niveles de sequedad requeridos para el cumplimiento de los vertederos o las operaciones de fundición posteriores.
Operar un filtro prensa a 30 bar requiere una revisión estructural completa del equipo. No se pueden simplemente instalar placas de alta presión en un marco estándar. Todo el sistema debe estar diseñado para soportar la carga.
Cilindros hidráulicos reforzados: el sistema de cierre hidráulico debe generar suficiente fuerza de sujeción para contrarrestar las enormes fuerzas de separación internas generadas durante una compresión de 30 bares. Si el cilindro es de tamaño insuficiente, el paquete de placas se abrirá, rociando lechada a alta presión por toda la instalación.
Marcos de alta resistencia: Las barras laterales o vigas superiores deben estar fabricadas con acero de alta resistencia para evitar que se estiren o se rompan bajo carga.
Patines de agua a alta presión: La presión de agua estándar de la planta es insuficiente. Las instalaciones deben instalar bombas centrífugas multietapa dedicadas, variadores de frecuencia (VFD) y colectores de alta presión para suministrar el agua exprimida de manera segura y consistente.
Bombas de alimentación especializadas: Se requieren bombas de desplazamiento positivo de alta cabeza (como bombas de membrana de pistón) para garantizar que la cámara se llene adecuadamente con lodo denso antes de que comience la compresión a alta presión.
El aumento del costo inicial de la hidráulica de alta presión y las placas especializadas es sustancial. Sin embargo, los ahorros operativos justifican constantemente la inversión en aplicaciones de gran volumen. Las tortas más secas significan que menos camiones de transporte salen de las instalaciones cada semana. Reducen drásticamente el gas natural o la electricidad necesarios para el secado térmico posterior. Además, una fase de compresión a alta presión optimiza el tiempo total del ciclo. En lugar de hacer funcionar una bomba de alimentación durante dos horas con baja eficiencia para llenar la cámara, los operadores pueden hacer funcionar la bomba de alimentación durante 45 minutos y seguir con un rápido apretón de alta presión de 15 minutos. Esto aumenta el rendimiento diario general y reduce el desgaste de las bombas de alimentación.
La transición de la tecnología de cámara empotrada estándar a la tecnología de membrana presenta desafíos operativos específicos. Las instalaciones deben adaptar sus protocolos de mantenimiento, actualizar sus sistemas de control y capacitar a sus operadores para evitar daños graves a los equipos.
Este es el riesgo operativo más crítico asociado con los filtros prensa de membrana. Inflar membranas en cámaras parcialmente llenas o completamente vacías provoca un desastre inmediato. La membrana está diseñada para presionar contra una torta sólida de material. Si la cámara está vacía, la membrana se estira a través del vacío hasta exceder su límite elástico. Esto provoca una grave deformación de la placa, rotura de la membrana o fallo catastrófico de la red de la placa. Los operadores deben implementar un estricto control de la presión de alimentación. Los interbloqueos de seguridad automatizados deben evitar que se inicie la secuencia de compresión si no se alcanza la presión de alimentación objetivo durante la fase de llenado.
Las prensas de membrana requieren una integración avanzada de controlador lógico programable (PLC). La operación manual depende de las conjeturas del operador, lo cual es ineficiente y altamente riesgoso. Los sistemas modernos utilizan medidores de flujo magnéticos en la línea de descarga del filtrado. El PLC controla este caudal continuamente. Cuando el flujo cae por debajo del punto de ajuste programado, el PLC detiene automáticamente la bomba de alimentación, cierra las válvulas de aislamiento y activa la bomba de agua exprimida. Esta automatización optimiza los tiempos de los ciclos, garantiza un secado constante de la torta y elimina por completo el riesgo de que un operador active una presión en una cámara vacía.
Las membranas son componentes consumibles. Se flexionan bajo alta presión durante cada ciclo. Con el tiempo, el material experimenta fatiga, se endurece y finalmente se agrieta. Los operadores deben reconocer esta realidad y planificarla. Establezca cronogramas de mantenimiento predictivo basados en el recuento total de ciclos. Una membrana de PP estándar puede durar entre 10.000 y 20.000 ciclos, según los parámetros operativos. Seleccione diseños de membranas reemplazables en lugar de placas completamente soldadas. Esto permite a los equipos de mantenimiento cambiar la superficie flexible durante el tiempo de inactividad programado sin descartar la costosa placa central, lo que reduce significativamente los gastos operativos a largo plazo.
Muchas instalaciones intentan modernizar las prensas estándar existentes con placas de membrana para ahorrar dinero. Esto requiere una rigurosa evaluación estructural e hidráulica por parte de un ingeniero calificado. Es posible que un marco existente no se adapte de manera segura al aumento de las fuerzas internas. El cilindro hidráulico podría carecer de la presión de retención necesaria, lo que provocaría explosiones peligrosas. Además, la instalación debe instalar nuevos colectores de plomería, válvulas y tanques de agua para el fluido exprimido. En muchos casos, el costo de modernizar un marco antiguo se acerca al costo de comprar una prensa de membrana especialmente diseñada.
Los cálculos teóricos de reducción de humedad son totalmente insuficientes para la aprobación de gastos de capital. La variabilidad de la lechada, la distribución del tamaño de las partículas, la composición química y la compresibilidad cambian drásticamente de un sitio a otro. Un lodo de una planta puede comportarse de manera completamente diferente a un lodo aparentemente idéntico de otra planta. Los datos empíricos son obligatorios.
Depender de hojas de datos genéricas genera equipos de tamaño insuficiente, objetivos de humedad incumplidos y cuellos de botella operativos. Las pruebas en el mundo real eliminan este riesgo. Proporciona datos concretos y específicos del sitio para dimensionar con precisión los equipos, seleccionar bombas y modelar el retorno de la inversión financiera.
La validación se produce en dos fases distintas. Ambos son fundamentales para una implementación exitosa y la mitigación de riesgos.
Pruebas a escala de banco: realizadas en un laboratorio utilizando una prensa de prueba pequeña de una sola cámara (normalmente de 250 mm). Esta fase establece la viabilidad inicial. Los técnicos prueban varias telas filtrantes, optimizan el acondicionamiento químico, determinan la dosis correcta de floculante y proporcionan una estimación inicial de la reducción de humedad.
Prueba piloto: realizada en el sitio utilizando una unidad montada sobre patines (normalmente 470 mm o 630 mm). La prensa piloto procesa lodo vivo directamente del proceso de la planta durante varios días o semanas. Las pruebas de filtro prensa a escala piloto validan los tiempos de ciclo, la eficiencia del lavado, la durabilidad de la membrana y el rendimiento real en condiciones del mundo real, capturando variaciones normales del proceso y condiciones alteradas.
Durante las pruebas piloto, los operadores deben documentar meticulosamente puntos de datos específicos. Registre la densidad del alimento entrante, el pH y la temperatura. Identifique la presión de compresión óptima y la duración exacta necesaria para alcanzar el máximo desplazamiento de líquido. Monitoree la claridad del filtrado continuamente para garantizar que la tela filtrante seleccionada evite la fuga de sólidos. Finalmente, mida el porcentaje exacto de sólidos de la torta final usando un analizador de humedad. Estas métricas forman la base absoluta de la especificación final del equipo y la orden de compra.
Un filtro prensa de membrana es la opción definitiva cuando los costos de eliminación posteriores, los requisitos de secado térmico o los valores de recuperación del producto superan la inversión inicial en equipo. La compresión mecánica secundaria supera los límites físicos de las bombas de alimentación estándar, proporcionando tortas consistentemente más secas y tiempos de ciclo más cortos. Base su selección final de equipo en datos empíricos sobre la presión de compresión requerida, la compatibilidad química y la configuración óptima del paquete.
Tome los siguientes pasos para avanzar en su proyecto de deshidratación:
Audite sus costos actuales de eliminación de lodos y secado térmico para establecer una base financiera estricta para los cálculos del ROI.
Recopile muestras de lodo representativas durante la producción normal y en condiciones alteradas para análisis de laboratorio.
Contrate a un ingeniero de aplicaciones para que realice pruebas de filtración a escala de banco en su material específico para determinar la viabilidad inicial.
Determine si su proceso requiere la resistencia química de las placas de PP o la elasticidad de las membranas de caucho según la composición de su lechada.
Programe una prueba piloto en el sitio para validar los tiempos de los ciclos, finalizar el tamaño del equipo y probar las capacidades de reducción de humedad antes de la aprobación del capital.
R: Una prensa de cámara empotrada depende únicamente de la bomba de alimentación para empujar el líquido a través de la tela filtrante. Una prensa de membrana agrega una compresión mecánica secundaria. Infla placas flexibles con agua o aire a presión para comprimir físicamente la torta, expulsando la humedad intersticial atrapada que las bombas no pueden eliminar.
R: La reducción de humedad varía mucho según el material y el tamaño de las partículas. Sin embargo, las prensas de membrana suelen alcanzar un contenido de humedad final entre un 10% y un 30% menor en comparación con las prensas de cámara empotrada estándar. Esta importante reducción reduce drásticamente los costos de transporte y secado térmico.
R: Se recomienda encarecidamente el uso de agua a presión por motivos de seguridad y rendimiento. El agua es incompresible. Si una placa falla, la presión cae de forma segura e instantánea. El aire comprimido almacena una enorme energía cinética y plantea un grave riesgo de explosión. El aire está estrictamente limitado a aplicaciones de baja presión por debajo de 7 bar.
R: Las prensas de membrana estándar funcionan entre 7 y 10 bar. Los sistemas de alta presión funcionan entre 15 y 30 bar. Algunas aplicaciones mineras especializadas incluso superan los 30 bar para extraer la humedad capilar persistente de partículas de arcilla ultrafinas y lodos metalúrgicos.
R: Elija placas de polipropileno (PP) para ambientes altamente corrosivos, altas temperaturas o aplicaciones que requieren una higiene estricta. Elija membranas de caucho cuando necesite máxima elasticidad, compresión mecánica extrema o esté procesando lodos altamente abrasivos que desgastarían los plásticos rígidos.
R: Un paquete mixto alterna una placa de membrana con una placa de cámara empotrada estándar en todo el marco de la prensa. Cuando se infla, la membrana comprime la torta en ambas cámaras adyacentes. Esta configuración reduce los costos iniciales del equipo y al mismo tiempo ofrece una excelente reducción de la humedad.
R: A veces, pero requiere una evaluación de ingeniería estricta. El bastidor y los cilindros hidráulicos existentes deben ser lo suficientemente fuertes para soportar las crecientes fuerzas de separación internas. También debe instalar nuevos colectores, válvulas y bombas de plomería para suministrar el fluido exprimido de manera segura.


