
- Todo
- Nombre del producto
- Palabras clave
- Modelo de producto
- Resumen del producto
- Descripción del producto
- Búsqueda de texto completo
Vistas:0 Autor:Editor del sitio Hora de publicación: 2026-10-20 Origen:Sitio


Las explosiones no planificadas de lodo y el goteo continuo entre placas comprometen la seguridad operativa, aumentan los costos de limpieza y detienen los ciclos de deshidratación. Identificar si las fugas en la placa del filtro prensa son un síntoma de falla de los consumibles, desalineación mecánica o limitaciones fundamentales del hardware dicta su próximo paso. Necesita un marco sistemático para diagnosticar con precisión las causas fundamentales antes de derribar la pila de placas. Esta guía evalúa las intervenciones de mantenimiento inmediatas para mantener su lote actual en funcionamiento y determina cuándo la actualización a sistemas con juntas proporciona la solución más confiable a largo plazo. Eliminamos las deficiencias de presión hidráulica, los bloqueos de los puertos de alimentación y la degradación de los consumibles para ayudarlo a asegurar su proceso de filtración, eliminar el escape de fluidos peligrosos y mantener la máxima eficiencia de deshidratación.
Diagnostique antes de reemplazar: Distinga entre capilaridad (normal en placas sin juntas) y reventones activos (indicativos de falla hidráulica, bloqueos de alimentación o sellos dañados).
Actualizaciones de hardware Contención de unidades: la transición a un filtro prensa CGR (calafatado, con juntas, empotrado) proporciona fugas casi nulas, esenciales para procesos químicos peligrosos o altamente regulados.
Gestión del ciclo de vida de los consumibles: la instalación inadecuada, la extracción agresiva o el reemplazo tardío de la tela del filtro prensa y las juntas tóricas son las principales causas de fallas prematuras del sello.
La integridad hidráulica no es negociable: Incluso las placas de filtro de repuesto nuevas tendrán fugas si la presión de sujeción es desigual, si los bloqueos del puerto de alimentación provocan la inclinación de la placa o si las presiones de compresión secundarias exceden los límites de sujeción.
Establezca expectativas básicas para la contención de fluidos en función de su arquitectura de placa actual. Las placas sin juntas siempre exhibirán cierto nivel de llanto debido a su diseño físico. Las características de la pulpa también dictan las tasas de fuga. Los fluidos de baja viscosidad escapan más rápido que los lodos espesos y pesados. Defina qué constituye una falla en su proceso específico. Unas pocas gotas por minuto podrían pasar la inspección en una planta de tratamiento de aguas residuales municipal. Una sola gota de filtrado químico peligroso representa una falla crítica que requiere un apagado inmediato. Diferenciar entre capilaridad normal y reventón activo. La absorción se presenta como un goteo lento y constante que baja por el costado del paquete de platos. Un reventón es un rocío presurizado que rompe completamente el margen de sellado.
Los sistemas hidráulicos proporcionan la fuerza bruta necesaria para mantener las cámaras selladas contra la presión interna de la bomba de alimentación. Cuando la presión hidráulica cae, las placas se separan ligeramente, rompiendo el sello. Primero evalúe el rendimiento del cilindro hidráulico. Supervise la retención de presión en el manómetro o HMI durante todo el ciclo de alimentación. Una caída constante indica una derivación interna en el cilindro, una válvula direccional hidráulica con fugas o un fluido hidráulico degradado que no logra mantener la viscosidad bajo carga. El cilindro debe mantener una fuerza continua e inquebrantable contra el paquete de placas.
Identifique la distribución desigual de la presión en la pila de placas. Las prensas de barras laterales pueden experimentar una tensión desigual si el marco se asienta o si los rieles laterales se desgastan de manera desigual. Esto provoca que la placa se incline. La desalineación estructural crea espacios microscópicos entre las superficies de sellado mecanizadas. Slurry encuentra el camino de menor resistencia y escapa por estos huecos. Compruebe la alineación paralela de la placa trasera y la placa frontal utilizando un distanciómetro láser. Incluso unos pocos milímetros de desviación de izquierda a derecha comprometerán toda la pila.
Los conflictos por compresión del diafragma presentan otro riesgo importante de fugas repentinas. Los filtros prensa de membrana utilizan aire secundario o presión de agua para inflar un diafragma y exprimir la torta de filtración. Asegúrese de que esta presión de compresión secundaria nunca exceda la presión de sujeción hidráulica primaria. Si sujeta la prensa a 3000 PSI pero aplica una fuerza de compresión que excede la resistencia estructural de la abrazadera, la fuerza interna separará físicamente las placas. Esto provoca una fuga de líquido repentina y violenta. Calibre siempre las válvulas de alivio de presión para evitar esta anulación.
Los bloqueos en el puerto de alimentación crean una presión asimétrica dentro de las cámaras. El lodo ingresa por un lado de la cámara pero no puede llenar el otro debido al lodo seco o los desechos que bloquean el ojal. Esta carga desigual hace que las placas se desplacen lateralmente sobre el marco. El cambio rompe el sello paralelo. Luego, la lechada presurizada sale rociada por los lados de la prensa.
Implemente soluciones operativas cuando detecte una distribución desigual de la presión a mitad del ciclo. Ajuste los volúmenes de lote temporalmente o reduzca la presión de la bomba de alimentación para completar un ciclo de trabajo de manera segura. Esto evita una explosión catastrófica en espera de una limpieza completa. Una vez que finalice el ciclo, abra la prensa y limpie manualmente los puertos bloqueados usando una lavadora de alta presión o una herramienta de limpieza sin filo.
La lechada abrasiva de alta velocidad erosiona las superficies de sellado con el tiempo. La arena, la arena de sílice y las virutas de metal actúan como papel de lija contra las placas de polipropileno. Monitoree de cerca la temperatura de la lechada de alimentación. Mantener temperaturas inferiores a 100°C. Las altas temperaturas ablandan el polipropileno estándar, provocando deformación de la placa y degradación del sello. Filtre las impurezas de gran tamaño antes de que lleguen a la prensa utilizando un colador en la línea de alimentación. Grandes rocas o escombros atrapados entre las placas impiden el cierre al ras, garantizando una fuga.
Los consumibles se desgastan y requieren un control estricto. Identificar telas dobladas, arrugadas o gastadas. Un único pliegue en el margen de sellado crea un canal para que escape el líquido. Inspeccione los bordes de cada paño durante la fase de descarga de la torta. Busque fibras deshilachadas, material adelgazado o agujeros cerca de los ojos de alimentación.
Detecta sellos aplanados, degradados químicamente o faltantes. Las juntas tóricas pierden su elasticidad con el tiempo debido a la compresión constante y la exposición química. Toman un conjunto de compresión y no rebotan cuando se abre la prensa. Pase el dedo por la ranura de la junta tórica durante el mantenimiento. Si el sello queda al ras o debajo de la superficie de la placa, ya no podrá evitar fugas. Reemplácelo inmediatamente.
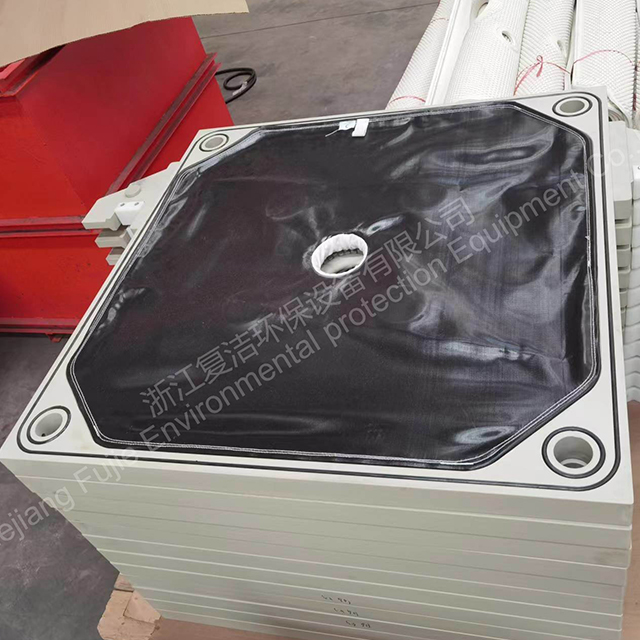
Compare diseños heredados de borde abierto con arquitecturas selladas modernas para determinar el mejor camino a seguir. Las placas de borde abierto dependen completamente de la tela y de la presión hidráulica para formar un sello. Las arquitecturas selladas utilizan elastómeros integrados para crear una barrera estanca a los líquidos. La elección del diseño correcto depende completamente del valor del filtrado, los requisitos de seguridad y las regulaciones ambientales.
Comprender la mecánica de la acción capilar. Las placas sin juntas utilizan un diseño de tela drapeada. La tela se extiende más allá del borde mecanizado de la placa y cuelga fuera de la prensa. El líquido pasa a través de las fibras de la tela, evitando por completo el área de sujeción. Esta mecha gotea por los lados de la prensa. No se puede detener esto con una presión hidráulica más alta o una sujeción más apretada. Es una limitación fundamental de la física involucrada con la tela expuesta.
Evalúe casos de uso aceptables versus riesgos inaceptables. Las placas sin juntas funcionan bien para aguas residuales benignas, relaves mineros o agua de lavado de agregados. El líquido que supura simplemente cae en una bandeja de goteo y regresa a la cabecera a través de un desagüe en el suelo. Sin embargo, plantean riesgos inaceptables para los filtrados tóxicos, ácidos o de alto valor. No puede darse el lujo de perder productos químicos costosos ni exponer a los operadores a vapores peligrosos o goteos corrosivos.
La transición a un filtro prensa CGR resuelve completamente la absorción de los bordes. CGR significa Caulked, Gasketed, Empotrado. Las juntas tóricas incrustadas en ranuras mecanizadas crean un sello hermético. La tela se calafatea en una ranura separada dentro del margen de sellado usando una cuerda especializada o un borde con brida. Ninguna tela se extiende hasta el borde exterior de la placa. El cierre de metal con metal o de plástico con plástico comprime la junta tórica, atrapando todo el líquido dentro de la cámara.
Esta arquitectura cumple con estrictas normas de contención ambiental. Reduce su dependencia de bandejas de goteo automáticas y bermas de contención secundaria. Los pisos permanecen secos. La seguridad del operador aumenta significativamente cuando se manipulan disolventes o ácidos agresivos. Las demandas de limpieza se desploman y usted captura el 100% de su filtrado para su procesamiento posterior.
Evaluar la viabilidad financiera de modernizar un esqueleto sin juntas con placas de filtro de reemplazo CGR . No siempre es necesario comprar una máquina completamente nueva. A menudo puedes cambiar el paquete de placas de tu marco actual. Calcule el dinero ahorrado en mano de obra de limpieza, pérdida de producto y posibles multas ambientales. Compare esto con el costo de las nuevas placas y las modificaciones requeridas del marco.
Evalúe las modificaciones requeridas del marco antes de realizar el pedido. Las placas CGR suelen ser más gruesas que las placas sin juntas para adaptarse a las ranuras mecanizadas. Verifique que su marco tenga la capacidad para contener la nueva pila. Es posible que deba ajustar la longitud de la carrera del cilindro o quitar una o dos placas del recuento total. Asegúrese de que sus mecanismos de cambio automático de placas puedan soportar el perfil ligeramente diferente de los bordes con juntas.
Característica | Placas sin juntas (NG) | Placas con juntas (CGR) |
|---|---|---|
Mecanismo de sellado | Compresión de tela y fuerza hidráulica. | Juntas tóricas integradas y tela calafateada |
Perfil de fuga | Mecha capilar continua (llanto) | Fuga casi nula (sin goteo) |
Mejor aplicación | Aguas residuales benignas, filtrado de bajo valor. | Productos químicos peligrosos, filtrado de alto valor |
Instalación de tela | Drapeado, rápido y sencillo | Calafateado en ranuras, requiere herramientas especializadas |
Demanda de mantenimiento | Alto nivel de limpieza, limpieza frecuente de bandejas. | Bajo mantenimiento y controles periódicos de las juntas tóricas |
Espesor de la placa | Generalmente más delgado, maximiza el número de cámaras. | Más grueso para acomodar ranuras de juntas tóricas mecanizadas |
Los protocolos de mantenimiento de rutina de los filtros prensa extienden la vida útil de los componentes de sellado y previenen fallas repentinas y peligrosas. Capacite a los operadores para que reconozcan las señales de alerta temprana. Ignorar una pequeña fuga hoy garantiza una gran explosión mañana. Implemente un cronograma estricto para inspeccionar el sistema hidráulico, limpiar placas y reemplazar consumibles desgastados.
El manejo adecuado de la tela del filtro prensa dicta el éxito de su estrategia de sellado. Las técnicas de eliminación segura son fundamentales. Al extraer el cable de calafateo durante la retirada de la tela CGR, los operadores no deben rayar, rayar ni dañar las ranuras de la placa mecanizada. El uso de destornilladores o cuchillos afilados rayará el polipropileno. Con el tiempo, el lodo pasará por alto la junta tórica a través de estas ranuras. Utilice ganchos de extracción romos especializados o picos de latón.
Establecer estrictos procedimientos operativos estándar de instalación. Utilice martillos neumáticos con puntas de nailon romas o mazos de madera especializados para asentar la cuerda de calafateo. No estire la tela durante la instalación. El estiramiento provoca arrugas. Las arrugas crean vías de fuga a lo largo del margen de sellado. La tela debe quedar perfectamente plana sobre la superficie de drenaje.
Implementar rigurosos protocolos de lavado. El lavado a alta presión evita la acumulación de sólidos en los márgenes de sellado. El lodo seco actúa como cuña. Fuerza las placas a separarse durante la sujeción. Lave bien los paños y los bordes de las placas entre ciclos usando una lavadora a presión de 1000-1500 PSI con una boquilla de abanico ancha. Los sistemas automatizados de lavado de telas brindan los resultados más consistentes, pero el lavado manual a presión funciona si lo realiza diligentemente personal capacitado.
Establezca intervalos de inspección estrictos para todos los sellos de los filtros prensa . Revise semanalmente las juntas tóricas, los sellos de respaldo y los diafragmas de membrana. Busque aplanamiento, agrietamiento o hinchazón química. Reemplace cualquier sello que muestre desgaste visible antes de que falle durante un ciclo presurizado.
Realice comprobaciones de compatibilidad química antes de solicitar reemplazos. Seleccione el elastómero adecuado según el pH de la lechada, la temperatura y la presencia de disolvente. EPDM funciona bien para aguas residuales generales y ácidos suaves. Viton resiste productos químicos agresivos y altas temperaturas. El nitrilo maneja eficazmente los aceites e hidrocarburos. La silicona ofrece una excelente resistencia a la temperatura pero poca resistencia a la abrasión. El uso del material incorrecto garantiza una rápida falla del sello y fugas graves.
Verifique mensualmente la alineación de la barra lateral o de la viga superior. Las vigas desalineadas provocan el desplazamiento de las placas. Esto conduce a una compresión desigual en todo el paquete de placas. Utilice un nivel láser o una cuerda para comprobar la rectitud de las barras laterales. Ajuste las patas de soporte si el marco se ha asentado de manera desigual sobre la plataforma de concreto.
Limpie las superficies de contacto de las placas entre ciclos. Asegúrese de un cierre paralelo de metal con metal o de plástico con plástico. Incluso un pequeño guijarro o un trozo de lodo endurecido atrapado entre las placas concentrará la fuerza hidráulica en un solo punto. Esto puede romper la placa, destruir la junta tórica y provocar una explosión masiva.
Compare el mayor costo inicial de las placas filtrantes con juntas con los ahorros operativos a largo plazo. Las placas CGR y los paños para calafateo especializados requieren un mayor gasto de capital inicial. Sin embargo, reducen drásticamente los gastos operativos durante la vida útil del equipo. Ahorras dinero en mano de obra doméstica. Mitiga los riesgos de seguridad y reduce las reclamaciones de compensación laboral relacionadas con resbalones o exposición a sustancias químicas. Elimina la pérdida de producto, capturando cada gota del valioso filtrado.
Reconocer las compensaciones en la asignación de mano de obra. La retirada y el reemplazo de la tela CGR lleva más tiempo que la de las telas sin juntas. Para introducir la cuerda de calafateo en la ranura se requiere personal capacitado y herramientas especializadas. Aumenta el tiempo de inactividad por mantenimiento durante los cambios de tela. Sin embargo, este tiempo de mantenimiento adicional elimina el tiempo del ciclo diario perdido al limpiar derrames, administrar las bandejas de goteo y lidiar con reventones inesperados. La ganancia neta en el tiempo de actividad general de la producción generalmente justifica un proceso de cambio de tela más prolongado.
Comprenda cómo las variables del proceso afectan la integridad del sello. Los cambios en la composición de la lechada pueden provocar repentinamente la falla de los sellos heredados. La adición de coagulantes agresivos podría degradar las juntas tóricas de EPDM estándar. El procesamiento de concentraciones de sólidos más altas aumenta la presión interna de la cámara, lo que sobrecarga el sistema de sujeción hidráulica. Si cambia su química inicial, realice una auditoría de materiales inmediata en los componentes de su filtro prensa. Asegúrese de que su hardware actual pueda manejar las nuevas variables sin fugas.
Programe una auditoría de filtración integral con un especialista en ingeniería para probar la retención de presión hidráulica y la integridad del cilindro.
Evalúe la compatibilidad química de sus sellos actuales con la composición de lechada real para evitar la degradación prematura del elastómero.
Evalúe la integridad estructural de la placa comprobando si hay deformaciones, hendiduras o márgenes de sellado agrietados en toda la pila.
Implemente un procedimiento de lavado obligatorio para los bordes de las placas y las telas después de cada ciclo de descarga para evitar la acumulación de lodos.
R: Esto generalmente se debe a una presión de sujeción hidráulica insuficiente, telas de filtro prensa desgastadas o impurezas de gran tamaño atrapadas entre las superficies de sellado de la placa que impiden un cierre al ras. La presión de alimentación desigual también puede desplazar las placas y romper el sello.
R: El llanto es una mecha capilar normal a través de la tela en placas sin juntas. Aparece como un goteo lento. Una explosión es un rocío presurizado y peligroso causado por una desalineación mecánica, bloqueos de alimentación o fallas catastróficas del sello.
R: La vida útil depende de la frecuencia del ciclo, la exposición a sustancias químicas y las temperaturas de funcionamiento. Es necesario reemplazarlos tan pronto como los sellos se aplanen, pierdan elasticidad o muestren signos de degradación química. Inspeccionarlos semanalmente.
R: Sí, intercambiando las placas de filtro de repuesto CGR. Sin embargo, se debe verificar la compatibilidad del espesor de la placa, la capacidad del marco y los mecanismos de cambio automático con las nuevas placas con juntas.
R: La distribución desigual de la presión, que a menudo resulta de un puerto de alimentación bloqueado, hace que las placas se muevan o se inclinen en el marco. Esto rompe el sello paralelo, permitiendo que la lechada presurizada escape a través de los espacios resultantes.
R: La temperatura de la suspensión filtrada generalmente debe controlarse a <100 °C. Exceder este límite puede provocar que las placas y sellos de polipropileno estándar se deformen permanentemente, lo que provocará fugas irreversibles.
R: Se producen fugas durante el compresión secundaria si la presión de compresión de la membrana excede la presión de sujeción hidráulica de la prensa, lo que fuerza físicamente a las placas a separarse. También puede ocurrir si el propio diafragma se ha roto.


